东莞机械工具采购指南:从数控刀具批发到非标定制的全流程解析
在制造业高度集聚的珠三角,东莞机械工具市场一直是CNC加工、模具制造、五金冲压等行业的“后勤补给站”。无论是大型加工中心还是小型精密车间,刀具与机床附件的选型、采购、库存管理,都直接影响加工效率与成本控制。本文从实际采购视角出发,梳理东莞机械工具供应链的特点、常见品类、选购要点以及非标定制流程,帮助采购人员少走弯路。
东莞机械工具市场的供应链优势
东莞地处广深经济走廊中段,周边聚集了大量模具厂、五金制品厂、电子零件加工厂,形成了对数控刀具、硬质合金铣刀、钨钢钻头等耗材的持续需求。这种需求密度催生了一批具备仓储能力的刀具经销商与代理商,使得本地采购具备几个明显特点:
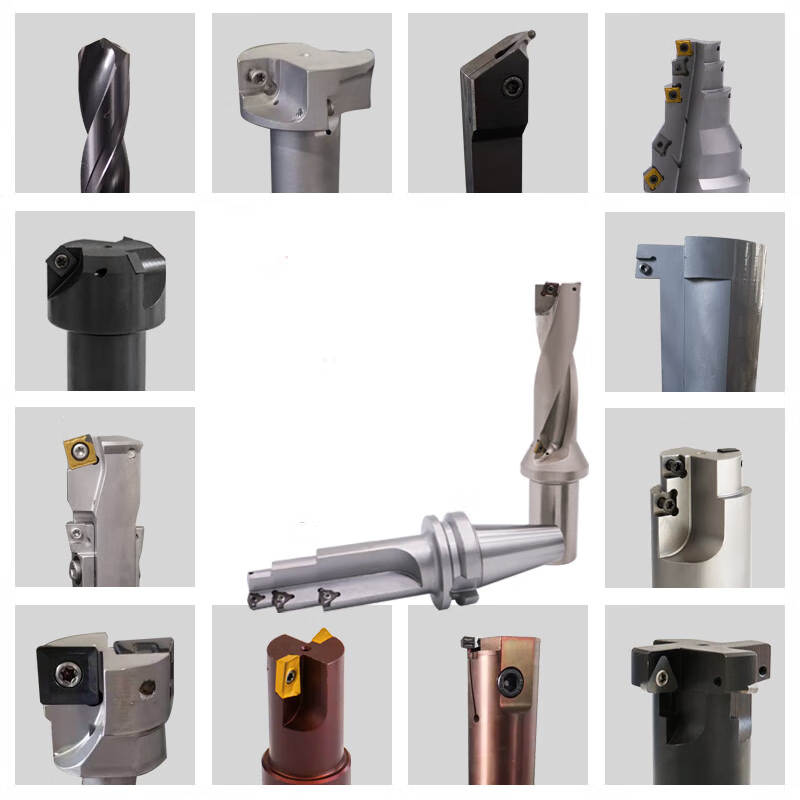
- 现货响应快:常规规格的CNC刀具、丝锥板牙、机床附件通常有本地库存,下单后当天或次日即可送达车间,减少停机等待。
- 品类覆盖广:从标准铣刀、钻头到刀柄、夹头、刀具磨床配件,批发商往往代理多个品牌,采购方可以一站式配齐。
- 价格梯度清晰:批发与零售分层明显,批量采购硬质合金铣刀、钨钢钻头时,经销商通常按数量给出阶梯报价,长期合作还能争取账期支持。
- 进出口贸易配套:部分供应商兼营进口刀具代理与出口贸易,能够处理报关、物流等环节,对需要指定进口品牌的企业较为便利。
需要提醒的是,市场供应商数量多、水平参差不齐。采购时除了比价,更要关注供应商的仓储规模、品牌授权情况以及技术支持能力,避免因低价购入劣质刀具而造成工件报废。
常见机械工具品类与选型思路
东莞机械工具批发市场覆盖的品类相当庞杂,按用途大致可以分为以下几类,每类的选型关注点各不相同:
切削刀具类
硬质合金铣刀和钨钢钻头是CNC加工中使用频率最高的耗材。选型时需要结合加工材料(钢件、铝件、不锈钢、淬火钢)、机床转速、冷却方式来确定涂层类型、刃数与螺旋角。例如加工铝合金通常选用大螺旋角、抛光槽型的铣刀以减少积屑;加工不锈钢则更看重涂层的耐高温性能。丝锥板牙则要区分通孔与盲孔、手工与机用,盲孔攻丝建议选用螺旋槽丝锥以利于排屑。
机床附件与夹持系统
刀柄、筒夹、平口钳、分度头、回转工作台等机床附件虽然不直接参与切削,却决定了刀具的跳动精度与装夹稳定性。采购时应注意刀柄接口标准(BT、HSK、ER等)与现有设备的匹配,避免出现买回来装不上的尴尬。
磨削与修磨设备
刀具磨床及配套的砂轮、研磨附件,适合有一定刀具修磨需求的工厂。自购磨床可以延长铣刀、钻头的使用寿命,降低长期耗材支出,但需要评估操作人员的技术水平与使用频率,避免设备闲置。
数控刀具批发采购的实操建议
对于用量稳定的加工企业,通过批发渠道采购CNC刀具是控制成本的有效方式,但操作上有几点值得注意:
- 先小批量试用再放量:不同批次的硬质合金刀具在材质一致性上可能存在差异,建议先采购少量样品上机验证,确认寿命与加工表面质量后再批量下单。
- 明确规格书与验收标准:批发订单中应写清刀具的直径公差、涂层类型、刃长、适用材料等参数,并约定不合格品的退换方式。
- 关注库存周转而非单纯囤货:刀具虽有耗材属性,但规格繁多,盲目囤货容易造成资金占用与型号过时。可与供应商约定寄售或定期补货模式。
- 建立供应商档案:记录各供应商的交期准确率、质量投诉率与技术支持响应速度,作为年度评估依据。
非标刀具定制:什么情况下值得做?
标准刀具无法满足加工需求时,非标刀具定制就成为必要选项。常见场景包括:异形轮廓加工、深腔加工、复合工序合并、特殊材料加工等。定制流程一般包括需求沟通、图纸确认、样品试制、上机验证、批量生产几个阶段。
在东莞找非标刀具定制供应商,建议重点考察三点:一是是否具备刀具磨床与检测设备,能否保证几何精度;二是是否有同类工况的定制经验,能否给出合理的刃型与涂层建议;三是打样周期与批量交期是否可控。定制刀具的单价比标准刀具高,但如果能减少换刀次数、合并工序、提升表面质量,综合成本往往反而下降。
采购渠道选择与长期合作维护
东莞机械工具的采购渠道大致分为品牌代理商、综合批发商、电商平台与厂家直销。代理商在品牌授权与技术支持上更有保障;综合批发商胜在品类齐全、起订量灵活;电商平台适合小批量应急采购,但要注意甄别货源。对于用量较大的企业,与两到三家供应商保持稳定合作,比频繁更换渠道更有利于获得价格支持与优先供货。
长期合作中,采购方也应主动反馈刀具使用情况,帮助供应商优化推荐方案。良好的信息互通,往往比单纯压价更能带来实际的成本节约。
结语
东莞机械工具供应链的成熟度,为本地及周边制造企业提供了便利的采购环境。从数控刀具批发到硬质合金铣刀、钨钢钻头的日常补给,再到丝锥板牙、机床附件的配套,以及非标刀具的定制开发,采购人员只要把握住选型匹配、质量验证与供应商管理三个环节,就能在保证加工质量的同时,把刀具成本控制在合理区间。